

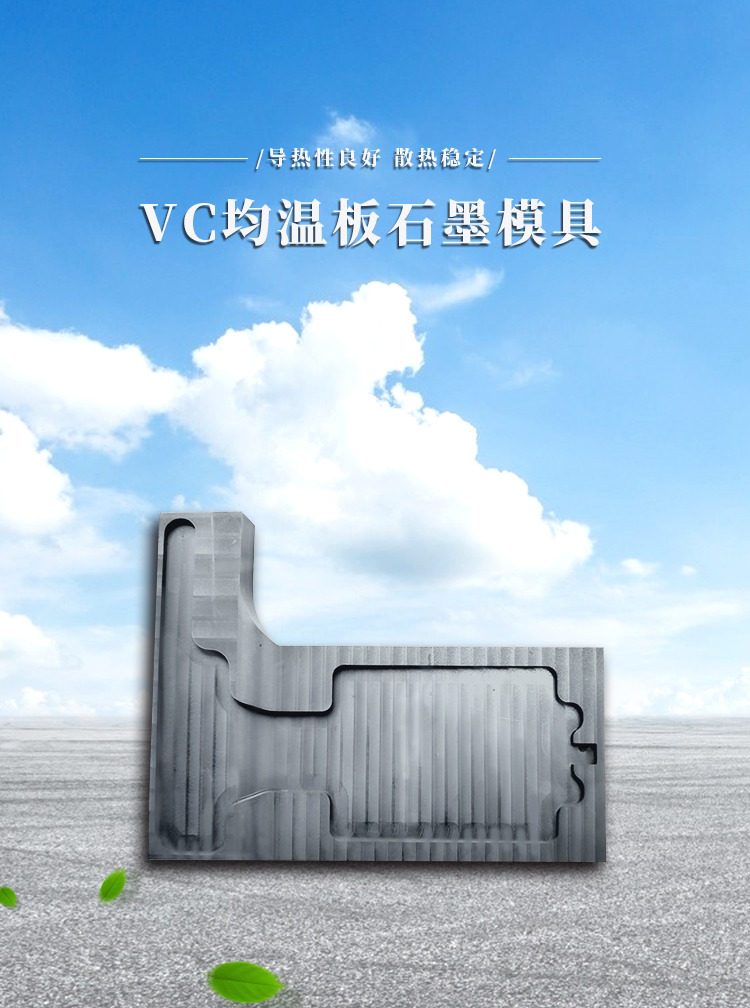


电子元器件焊接成型石墨模具
电子元器件焊接成型石墨模具的制造工艺
电子元器件焊接成型石墨模具(真空钎焊/共晶焊治具)完整制造工艺
整体分为:方案设计→石墨坯料制备→下料粗割→CNC精密加工→去毛刺抛光→高温除气预处理→外表改性/涂层→三坐标质检→试装验证→洁净包装,半导体电子元器件焊接模具悉数为定制化出产
一、方案设计与图纸确认(前置)
1. 依据元器件、DBC基板、芯片、焊片结构,做3D建模,设计型腔、定位销、压块、集渣槽、排气槽;
2. 预留热膨胀空隙,避免高温下模具、工件卡死;规划多腔阵列,兼顾装炉产能与均热;
3. 确定资料牌号、尺度公役、平面度、外表粗糙度,是否需要SiC/BN抗氧化涂层。
二、石墨坯料制备(基材出产)
电子焊接模具优先选用**等静压高纯细颗粒石墨**(半导体高洁净场景),简单平板可选用模压石墨:
1. 原料:超细石油焦/沥青焦+沥青粘结剂,配料混合;
2. 成型:等静压高压限制,坯体密度均匀、各向差异小;
3. 一次焙烧:800–1000℃焙烧,去除粘结剂;
4. 浸渍+二次焙烧:沥青浸渍填充内部气孔,提升致密度;
5. 高温石墨化:2600–2800℃,把碳转化为石墨晶体,提升导热、下降杂质含量,碳纯度≥99.95%;
6. 坯料检测:超声波探伤,排查内部裂纹、气孔、夹渣,不合格坯料剔除。
三、下料粗切开
金刚石锯片切开,按图纸留加工余量,切开成毛坯方块;气枪吹扫石墨粉尘,避免粉尘嵌入基体,半导体治具全程操控粉尘污染。
四、CNC精密加工(核心工序)
运用石墨专用高速CNC,金刚石涂层刀具,干式吸尘加工:
1. 粗加工:快速去除大部分余量,开出型腔、定位孔、台阶、集渣槽;
2. 精加工:迫临成品尺度,减少精加工切削负荷,避免崩角崩边;
3. 精加工:微米级铣削,操控尺度公役±0.01~0.02mm,确保平面度、平行度;
同时加工微型排气槽、限位台阶、销孔,芯片/玻封二极管模具型腔圆角精密处理,避免压裂陶瓷与芯片。
要害:石墨脆性大,切削参数有必要低切深、高转速,避免崩口;加工全程强吸尘,避免石墨粉残留在型腔。
五、去毛刺、研磨抛光
1. 手艺+超声波去毛刺,型腔边缘倒细小R角;
2. 平面研磨、型腔抛光,Ra操控0.8~1.6μm;润滑外表减少钎料粘附,下降掉粉危险;
3. 纯水+超声清洗,彻底清除内部残留石墨碎屑,烘干。
六、高温真空除气预处理(半导体器件必做)
放入真空高温炉,1800~2000℃保温除气:
目的:去除石墨内部吸附水、挥发物、残留粘结剂;
避免真空钎焊进程中模具继续释气,污染焊点、损坏炉内真空、发生焊点空泛。

七、外表改性/涂层(可选,依工况)
1. CVD-SiC涂层(高端半导体封装首选):化学气相沉积,1200℃左右在石墨外表成长一层致密SiC薄膜;作用:抗氧化、封堵石墨微孔、杜绝掉粉,延伸模具寿数,不与金锡、银铜钎料反响SGL Carbon;
2. BN氮化硼涂层:增强不浸润性,进一步防粘焊料;
3. 普通钎焊工况可省掉涂层,仅做高温除气。
注意:做涂层加工前,CNC加工时要预留涂层厚度余量。
八、精密检测(品控)
三坐标测量仪:检测型腔尺度、定位孔位置度、平行度、平面度;
外观查看:型腔崩角、裂纹、划痕;
孔隙率、纯度抽检;
试装验证:用客户元器件实物试放入模具,验证定位、压块合作是否顺畅,有无干涉。
九、洁净处理与包装
无尘车间再次超声清洗、烘干;无尘密封包装,避免运输进程粉尘污染,交给客户。
工艺要害操控点
1. 资料:等静压高纯细颗粒石墨,低杂质、低密度梯度,确保热场均匀;
2. 加工:操控崩边,型腔光洁度直接决定是否粘钎料;
3. 高温除气:电子元器件焊接模具最简单被忽略的工序,直接影响焊点空泛率;
4. 涂层:高洁净半导体封装有必要SiC涂层,普通功率器件可按需选择。
工艺短板提示
加工成本高,属于单件小批量定制;
石墨脆性大,转移、装配简单崩角;
无涂层模具在大气高温下快速氧化,只能在真空/保护气氛炉运用。