

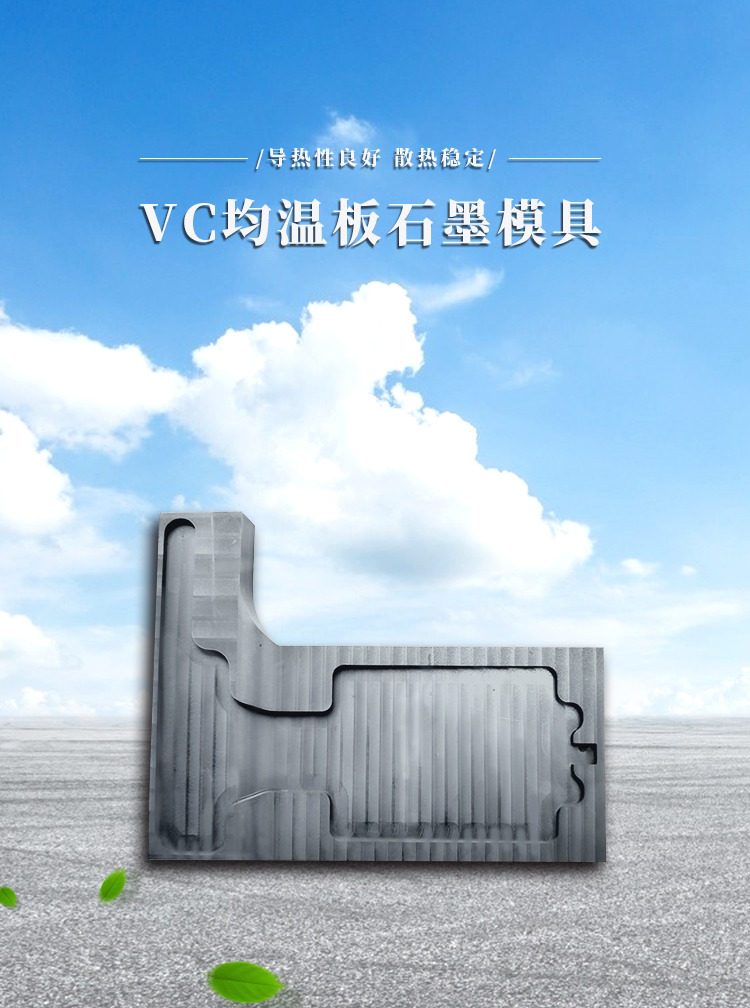


玻封二极管封装石墨模具
玻封二极管封装石墨模具常见失效方式
重点:这类模具绝大多数不是直接断裂作废,而是精度衰减,造成二极管引线偏疼、玻封漏气、良率下降,判定失效
1. 引线定位槽磨损(最常见失效)
现象:引线槽侧壁渐渐磨圆、槽宽变大,棱角钝化;三坐标检测位置度超差
诱因:重复装取引线、金属引线毛刺摩擦、高温玻璃料长时间腐蚀
产品结果:二极管引线偏疼,玻封层厚薄不均,气密性、耐压不良,批量弯脚
这是玻封产线第一大失效模式
2. 型腔边角崩缺、掉角
现象:型腔口、引线槽转角、压块边角崩小块、缺口
诱因:石墨脆性大,装模磕碰、硬撬脱模、硬质东西清渣;热震发生微裂纹后逐步脱落
产品结果:熔融玻璃沿缺口溢料;定位边界失效,引线偏移;碳粉颗粒污染玻封界面,漏电风险上升
3. 外表氧化、粉化掉碳粉(无涂层模具高发)
现象:模具外表疏松、起粉,手摸有黑色碳粒
诱因:炉体漏气、氧含量超标;高温未冷却直接开炉,石墨与氧气反应
产品结果:碳粉嵌入玻璃封接层,造成二极管漏电、气密性失效;炉腔污染
4. SiC涂层失效(带涂层模具专属)
1. 涂层边角起皮、部分脱落:边角应力会集,重复热循环,涂层与石墨基体热膨胀不匹配,最先从引线槽转角开裂脱落;基体暴露后快速氧化腐蚀
2. 涂层微裂纹:肉眼不一定可见,但熔融玻璃、挥发物进入裂纹,腐蚀石墨基材
结果:失去防护,模具磨损加快,呈现颗粒污染
5. 高温化学腐蚀(玻璃料腐蚀)
现象:型腔内壁呈现点状凹坑、麻面,外表粗糙度上升
诱因:玻封玻璃内含碱金属氧化物,高温熔融状态下缓慢腐蚀石墨外表;保温时间过长会加剧腐蚀
结果:玻璃轻微粘模,脱模困难;型腔尺度漂移,产品一致性变差
6. 热震裂纹(微观裂纹/内部微裂纹)
现象:模具板面、型腔底部呈现细纹,严峻时贯穿开裂
诱因:升降温速率过快,巨大热应力;石墨基材内部气孔多、原料差;模具受潮入炉,水汽冲击发生微裂纹
结果:压力不均,玻封呈现气泡、虚封;严峻时模具直接断裂作废

7. 平面度、平行度衰减(全体变形)
现象:模具板翘曲,上下压块贴合不紧密,部分悬空
诱因:长时间重复高温循环、部分过热、基材密度不均匀
结果:压块受力不均,部分工位压力不足,玻璃封接不实,呈现批量漏气不良
8. 玻璃粘模、型腔积渣
现象:熔融玻璃残料附着在型腔、引线槽,整理不净
诱因:型腔光洁度变差、涂层破损;工艺参数不妥,玻璃溢流
结果:装料干与,引线放不到位;每次出产都刮蹭型腔,加快磨损
首要失效是引线定位槽磨损;其次是边角崩损、氧化粉化;SiC模具常见边角涂层起皮;热震、玻璃化学腐蚀会加快型腔外表劣化;大多在模具断裂前,就现已由于精度不足而无法出产。